Autor: Dany Huang, Ph.D.
TOB New Energy tegevjuht ning teadus- ja arendustegevuse juht
Võtke LinkedInis ühendust dr Huangiga
Kokkuvõte ja peamised väljavõtted
Elektroodide moodustamine on samm, kus elemendi geomeetria sünnib-ja kus otsustatakse osa maksumus. Mehaaniline stantslõikamine võidab kapitalikulu väikese mahu ja stabiilsete vormingute korral. Lasersälgutamine võidab, kui formaadi muutmine, stantsi hooldus ja jämedatega seotud defektid on sisse arvestatud. Ristmik maandub tavaliselt 3–8 miljoni elektroodi osaga aastas, olenevalt vormingust ja tolerantsiklassist.
- Survelõikamine algab võtmed kätte jaama jaoks 80 000–150 000 USD lähedalt; lasersälguraku hind on 150 000–300 000 USDvõrreldava läbilaskevõime jaoks.
- Survetööriistad on varjatud korduvad kulud: täppiselektroodi stants maksab 3000–40 000 USA dollarit ja vajab uuesti teritamist iga 200 000–800 000 löögi järel ning vormingu muutmisel tuleb see täielikult välja vahetada.
- Kiudlaserallikate tööaeg on 20 000–100 000 tundija lõigata mis tahes saki geomeetriat ilma tööriistu vahetamata, kuid nõuda distsiplineeritud tolmu ja suitsu eemaldamist, et kaitsta nii optikat kui ka rakkude puhtust.
- Protsessi määravad jäme- ja tolmueelarved:10 µm laius või lahtine juhtiv osake on raku lühise defekt; lasersälk nihutab saasteprobleemi räbalt suitsule, muutes kogu puhtuse tehnikat.
Kaetud elektroodivõrgu muutmiseks vormitud elektroodideks on kaks võimalust: karastatud terasest stants, mis surub läbi fooliumi, või fokuseeritud laserkiir, mis aurustab sama kontuuri. Mõlemad toodavad osi. Nende kahe tee ökonoomika lahkneb viisil, mis muutub nähtavaks alles siis, kui täiskulumudel hõlmab tööriista kasutusiga, vormingu muudatusi, jämeduse kontrolli, tolmu haldamist ja defektidest{2}}aetud jääke.
Viga on ostuhindade võrdlemises. Stantsilõikur on odav kuni kolmanda formaadimuudatuseni. Laser on kallis seni, kuni esimese uue elektroodi kuju tootmine ei maksa midagi.
Kuidas need kaks protsessi tegelikult katkevad
Survelõikaminesurub stantsikomplektiga kohandatud maandatud matriitsi vastu elektroodi fooliumi. Tera lõikab aktiivse materjali katte ja metallfooliumi ühe tõmbega, tekitades puhta serva, kui stants on terav, ja jämeduse, kui see pole nii. Kiirus on suur-Ühe jaamaga masinad jõuavad 60–120 lööki minutis ja pöörlevad stantsid töötavad kiiremini. Iga elektroodi kuju vajab oma stantsi.

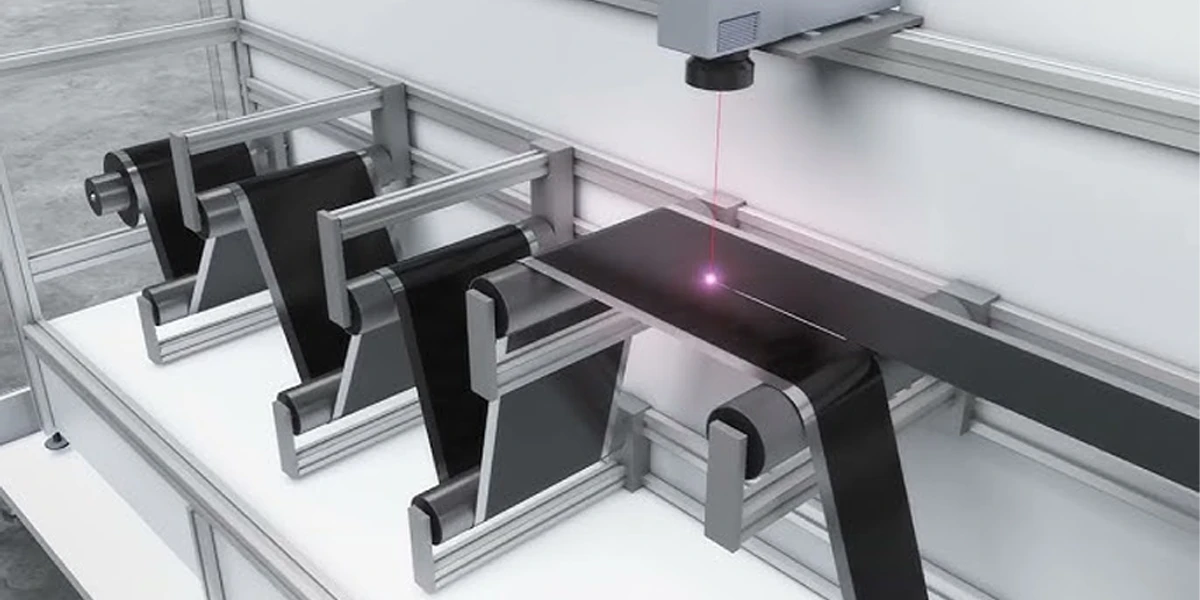
Laserlõikaminesuunab impulss- või CW-kiudlaserit piki elektroodi piirjoont. Tala aurustab materjali tavaliselt 30–80 µm laiuses. Ükski füüsiline tööriist ei puuduta detaili. Elektroodi kuju muutmine on tarkvaraline toiming,{5}}laadib üles uus CAD-fail ja lõiketee värskendused. Kiirus sõltub pigem lõikepikkusest detaili kui käigu sagedusest.
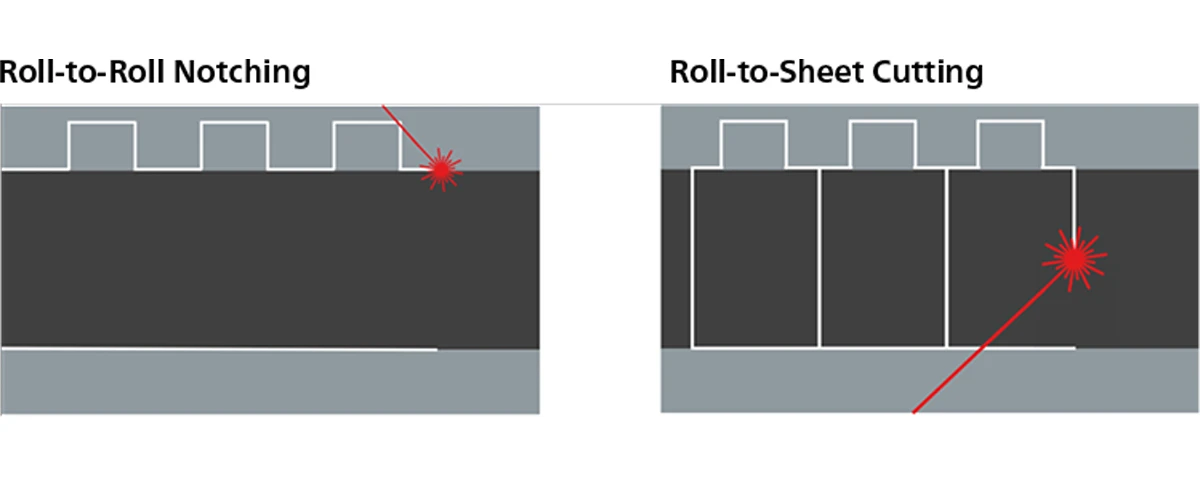
Need kaks protsessi ei asenda igal juhul. Prisma- ja kottielektroodide moodustamisel domineerib lasersälk, kuna need vormingud muudavad sageli kuju ja nõuavad sakkide geomeetriat, mida stantsid halvasti käsitletakse. Survelõikamine säilitab tugeva positsiooni suure mahuga silindrilistes vormingutes ja veebipõhises pidevas protsessis, kus geomeetria on aastateks külmunud.
Kulujuht 1: esialgsed investeeringud ja tööriistad
Kapitali võrdlus peab eraldama masina tööriistast, sest stantslõikamine kogub kulusid tööriistadega.
| Kuluartikkel | Survelõikamisjaam | Laserlõikamise jaam |
|---|---|---|
| Alusmasin | 80 000–150 000 USD | 150 000–300 000 USD |
| Tööriistad vormingu järgi | Matriitsikomplekt 3000–40 000 USD (pluss tehniline teostusaeg 4–8 nädalat) | Puudub-ainult tarkvara geomeetria |
| Tehke vormingu vahetamine | Uus stants, ümberkvalifitseerimine, joondamine | CAD üleslaadimine, minutid |
| Teine masin uue vormingu jaoks? | Sageli on vaja paralleeltootmiseks | Ei nõuta |
Viis aastat ühes silindrilises vormingus töötava tehase puhul võidavad stantsilõikuri madal masina hind ja amortiseerunud tööriistad. Taime puhul, mis arendab kottelemente, kus elektroodi kontuur muutub tootearenduse ajal iga paari kuu tagant, võib ainuüksi stantsi maksumus ületada laseri hinnalisa esimese aasta jooksul.
Inseneritöö aeg loeb sama palju kui raha. Uue matriitsi kujundamiseks, lõikamiseks ja kinnitamiseks kulub nädalaid. Laserlõike tee valideeritakse päevaga. Tööstuses, kus lahtrivormingu otsused muutuvad vastavalt kliendi nõudmistele, on sellel ajavahel tõeline kaubanduslik kaal.
Kulujuht 2: hooldus-Die Wear vs. Laser Source Life
Die kulumine on etteaimatav ja järeleandmatu.Iga löök hõõrub lõikeserva. Matriitsi serv ümardub, jäme kasvab ja lõike kvaliteet halveneb. Uuesti teritamist on vaja iga 200 000–800 000 käigu järel, olenevalt fooliumi paksusest, katte abrasiivsusest ja stantsitud terase kvaliteedist. Elektroodi kate ise -sisaldab katoodide kõvaoksiidi osakesi-, kiirendab servade kulumist. Terituste vahel tõuseb jäme kõrgus ülespoole ja teritusintervalli lõpus olevate osade servade kvaliteet halveneb.
Dieedi teritamine maksab 500–3000 USA dollarit hoolduse kohta ja muudab masina võrguühenduseta. Kahe vahetusega stantslõikur, mis töötab 400 lööki minutis ja 300 000 käigu teritusintervalli, vajab teritamist ligikaudu iga 12 tööpäeva järel. See on finantsmudelisse kuuluv korduv seisakuaeg ja kulurütm.
Laserallikatel on erinev elutsükkel.Impulss-kiudlaser on tavaliselt hinnatud 20 000–100 000 töötunniks. 20 töötunniga päevas töötab 50 000-tunnine allikas enne väljavahetamist peaaegu seitse aastat. Allika asendamine maksab 30 000–80 000 USA dollarit olenevalt võimsusest,{13}}aga see on pigem üksik sündmus kui korduv rütm.
Laserhoolduses domineerivad hoopis optika ja kulumaterjalid:
- Kaitseklaas:vahetatakse iga paarisaja kuni paari tuhande tunni järel olenevalt suitsukoormusest, tk 20–100 USD.
- Düüs ja kaitsegaas:suruõhk või lämmastik väikese vooluga, tühised kulud.
- Suitsufiltri kandja:tõeline korduv toode, mille hind on järgmises jaotises.
Hoolduse võrdlus
| Üksus | Survelõikamine | Laserlõikamine |
|---|---|---|
| Kulumiskomponent | Surve serv | Laserallikas, optika, filtrid |
| Teritamise/asendamise intervall | 200 000–800 000 lööki | Allikas 20k–100k h; katteklaas 0,2k–5k h |
| Korduv teenustasu | 500–3000 USD teritamise kohta | Katteklaas + filtrikandja 50–300 USD teenuse kohta |
| Seisakud teenuse kohta | 4–24 h | 0.5–2 h |
| Vormingu muutmise kulu | 3000–40 USD,000 + teostusaeg | Nulli lähedal, minutid |
Kulujuht 3: mustus, tolm ja puhtuse eelarve
Mõlemad protsessid tekitavad saastumist. Tüüp on erinev ja tüüp määrab puhtuse tehnika.
Survelõikamisel tekivad purud ja mehaanilised prahid.Kulunud stants jätab lõigatud servale-metalli, mis voldib kokku ja võib läbistada valmis lahtri eraldaja. Tööstuslikud piirangud nõuavad harilikult alla 10–15 µm kõrgust ja stantsilõikamine läheneb sellele piirile ainult siis, kui stants on värskelt teritatud. Katte purunemisel tekkiv mehaaniline tolm eraldub ka lõigatud servast ja see tuleb eemaldada, tavaliselt harjamise või vaakumiga.
Lasersälgutamine tekitab suitsu ja pritsmete aerosooli.Aurustunud metall ja süsinik kondenseeruvad uuesti peeneks osakesteks. Osa ladestub tagasi lõigatud servale räbuna; ülejäänu tuleb ekstraheerimissüsteemiga kinni püüda, enne kui see fooliumi pinnale settib. Elektroodi pinnal istuv lahtine juhtiv osake on varjatud lühis. Seetõttu nõuab lasersälgimine:
- Lokaalne suitsu eemaldaminelõikepiirkonnas, mille püüdmiskiirus on piisav, et tõmmata voogu enne levimist,
- HEPA-klassi filtreeriminesubmikronilise metalli ja süsiniku aerosooli puhul,
- Äärepõranda kontrollprotsessi parameetrite (impulsienergia, fookusasend, abigaas) kaudu, et hoida tagasiladestus alla sama 10–15 µm tolerantsi, mis on stantside jämekontrolli sihtmärkidel.
Laserlõikamise puhtuse eelarve on reaalne, kuid piiratud. Hästi läbimõeldud ekstraheerimis- ja filtreerimispakett lisab jaama kuludele 10–15% ja sisaldab kulufiltreid, samas kui halvasti kontrollitud stantsiprotsess peidab oma saastumist kerkiva jämega seotud praagis, mida on raskem omistada. Võrdlus ei ole "puhas vs määrdunud", vaid "nähtav korduv kulu vs varjatud defekti maksumus".
Tehniline ülevaade:
Enamiku kottide ja prismaelektroodide puhul koonduvad jämeduse ja põrutuse piirid samale arvule{0}}umbes 10 µm. Stantsilõikamine vastab sellele ainult teritustsükli esimeses osas; lasersälgutamine vastab sellele, kui ekstraheerimis- ja räbu parameetreid kontrollitakse. Kui klient teatab moodustamisel separaatori-torketest lühistest, on esimene kontroll alati elektroodi serv: stantsitud poolel on jäme, laseriga lõigatud poolel mustus.
Läbilöögitabel: kus lasersälgimine muutub odavamaks
Otsustusmõõdik on hind elektroodi osa kohta, mitte masina hind. Allolev tabel kirjeldab aastase kogukulu-masina amortisatsiooni, tööriistu, hooldust ja tolmujuhtimist-tootmismahtude lõikes keskmise suurusega kottelektroodivormingus, vormingu muutmisega üks kord aastas.
Eeldused: 5-aastane amortisatsioon; stantsimisjaam 120 000 USD; laserjaam 230 000 USD; üks täring vormingu kohta 15 000 USD; stantsiteritamine iga 300 000 löögi järel 1200 USD juures; laserallikas amortiseerunud üle 50 000 h; tolmukäitlus maksis 8% laseri aastasest kasutuskuludest.
| Elektroodi aastane väljund (osad) | Iga-aastaste kulude kärpimine | Laserlõike aastane kulu | Madalama hinnaga protsess |
|---|---|---|---|
| 500,000 | 62 000 USA dollarit | 88 000 USA dollarit | Survelõikamine |
| 1,000,000 | 98 000 USA dollarit | 104 000 USA dollarit | Survelõikamine (marginaalne) |
| 2,000,000 | 150 000 USA dollarit | 121 000 USA dollarit | Laserlõikamine |
| 3,000,000 | 205 000 USA dollarit | 138 000 USA dollarit | Laserlõikamine |
| 5,000,000 | 290 000 USA dollarit | 171 000 USA dollarit | Laserlõikamine |
| 10,000,000 | 460 000 USA dollarit | 236 000 USA dollarit | Laserlõikamine |
Selle mudeli krossoverile mahub 1–2 miljonit osa aastas. Kaks muutujat liigutavad seda järsult:
- Formaat muutub aastas.Iga täiendav vormingumuudatus lisab stantsiostu ja lükkab ristmiku laseri kasuks väiksema helitugevuse poole.
- Tolerantsuse klass.15 µm-lt 8 µm-le pingutatud jäsemete spetsifikatsioon sunnib stantsi sagedasemat teritamist, suurendades stantsi maksumust ja tõmmates ristmiku veelgi madalamale.
Laserlõikamine 10 miljoni detailiga aastas näitab selle konfiguratsiooni puhul ligikaudu poole stantsimise aastakuludest. Alla 500 000 detaili on stantslõikamine ühemõtteliselt odavam ja õige valik väikesemahuliste või varajases staadiumis töödel.
A vs B: kui iga protsess on õige vastus
Tehniline otsus ei ole "milline protsess on parem", vaid "milline protsess sobib toote tegevuskavaga". Allolev võrdlus raamib seda.
| Otsustegur | Die Cutting võidab, kui… | Laserlõikamine võidab, kui… |
|---|---|---|
| Vormingu stabiilsus | Üks geomeetria aastaid | Geomeetria muutub arenduse käigus |
| Tootmismaht | Alla ~1M osa aastas | Üle ~2M osa aastas |
| Vahekaardi keerukus | Lihtsad ristkülikukujulised sakid | Ebakorrapärased, mitme{0}}tabaga või kujuga väljalõiked |
| Burri taluvus | Loose spec (>15 µm vastuvõetav) | Tihe spetsifikatsioon (<10 µm) |
| Materjal | Õhuke foolium, pehme kate | Paks foolium, rabedad või abrasiivsed katted |
| Tootearendustsükkel | Küps, külmutatud disain | Aktiivne iteratsioon raku kujundamisel |
| Kapitalipiirang | Limited capex, stabiilne toode | Kogukulu mudel, paindlik tegevuskava |
Uurimis- või katseasutus, mis toodab tuhandeid prototüüpe elektroode, peaks peaaegu kindlasti stantsima-või kasutama isegi käsitsi stantsipressi-, kuna maht ei õigusta laserkapitali. Piloot-tootmisrajatis, mis toidab tootearenduse torujuhtme, peaks varakult üle minema laserile, sest arenduse käigus muutuvad vormingud kulutaksid muidu iganädalased eelarved.
A kiire{0}}lasersälgumismasinintegreeritud tolmueemaldusega prisma- ja kottelektroodide moodustamiseks on esimene arve kõrgem, kuid selle kulukõver tasandub seal, kus stantslõikur tõuseb. Vastupidi, atäppiselektroodi stantslõikurFikseeritud -vormingus suure-mahulise silindrilise tootmise puhul jääb vorming külmutatud ja helitugevuse korral madalama kogumaksumusega masinaks. Need kaks masinat on täiemahulises tehases üksteist täiendavad, mitte konkurendid igal hankel.
Andmete, mitte harjumuste järgi valimine
Akuseadmete hankimise korduv muster ei seisne selles, et insenerid valivad vale protsessi. See on see, et nad valivad protsessi, mida nad viimati kasutasid. Ülaltoodud kulumudel on arvutustabelis käitamiseks piisavalt lihtne ja seda tuleks käitada iga uue rea puhul, kuna ristmik liigub vastavalt vormingu lahknemisele, tolerantsiklassile ja fooliumi paksusele.
Kolm andmepunkti muudavad mudeli ausaks:
- Tegelikud löögid stantsi teritamise vahel sihtmaterjali juures,{0}}mõõdetuna proovistantsil, tööriistatootja ei ole tsiteerinud.
- Burri kasvukõver kogu teritusintervalli ulatuses, et teada saada, millal osad hakkavad spetsifikatsioonidele vastama.
- Laseri tegelik tolmukäitluskulu, sealhulgas filtrikandja ja osakeste defektidest tingitud jäägid.
Nende kolme numbriga ei ole tasuvustabel enam teoreetiline ja sellest saab taimespetsiifiline vastus.
KKK: Laserlõikamine vs. stantslõikamine
Kumb on odavam, kas laserlõikamine või stantslõikamine?
Alla 1 miljoni stabiilse vorminguga elektroodiosa aastas on stantslõikamine odavam. Üle 2 miljoni detaili aastas või sagedaste formaadimuutuste korral on lasersälgutamise aastane kogukulu väiksem, kuna tööriistad ja teritamine kaovad.
Kui kaua lasersälgustusmasina allikas kestab?
Impulss-kiudlaseri allikad on arvestatud 20 000–100 000 töötunniks. Kahes vahetuses päevas töötab 50 000-tunnine allikas umbes seitse aastat enne väljavahetamist, võrreldes stantsi teritamisega iga paari nädala tagant mehaanilisel lõikuril.
Kas laseriga lõikamine tekitab tolmuprobleeme?
Jah, aga teistsugune. Laserlõikamisel tekib metalli- ja süsinikuaerosool, mis tuleb lõikepiirkonnast eraldada ja HEPA-filtreerida. Survelõikamine eemaldab mehaanilise prahi ja jämedusi. Mõlemal protsessil peab erinevatel vahenditel olema sama serva- ja osakeste puhtuse eelarve-umbes 10 µm-.
Kas stants saab hakkama uue elektroodivorminguga?
Ainult uue matriitsiga, mis maksab 3000–40 000 USD ja teostusaeg 4–8 nädalat. Laserlõikur muudab vormingut, laadides üles uue lõikegeomeetria, mis kinnitatakse tavaliselt päeva jooksul.
Millise elektroodi paksust saab laseriga lõigata?
Kiudlaserid lõikavad kaetud fooliumi alates 8 µm paljast fooliumist kuni ligikaudu 30–40 µm fooliumini 60–120 µm kahepoolse kattega. Raskemad mitmekihilised vahelehed võivad vajada mitut läbimist või hübriidset lähenemist.
Kas olete valmis oma elektroodi moodustamise otsuse maksma?
Õige vastus sõltub helitugevusest, vormingu vähenemisest ja teie eelis{0}}kvaliteedispetsifikatsioonist-, mitte harjumusest. TOB New Energy, kui otseallikas käivitusvalmis tootja, tarnib nii lasersälkumismasinaid kui ka täppisstantsilõikureid ning enne kummagi soovitamist töötab insenerimeeskond teie vorminguplaani ja tolerantsiklassi alusel tehasespetsiifilise tasuvusmudeli. Kulude võrdluse ja tehasepoolse hinnapakkumise saamiseks saatke elektroodide mõõtmed, aastane maht ja servade spetsifikatsioon.
Tehniline viide, mille on koostanud TOB New Energy protsessitehnoloogia grupp elektroodide moodustamise liinide paigaldustest prisma-, kotti- ja silindriliste rakuprogrammide kaudu. Oma kindla vormingu tasuvusmudeli saamiseks võtke LinkedInis ühendust dr Dany Huangiga või esitage oma tootmisparameetrid Xiameni inseneritöölauale.